以下是:青海省果洛市直缝管热扩管海量库存的产品参数
以下是:青海省果洛市直缝管热扩管海量库存的图文视频
【钢兴】以匠心打造多元场景产品,涵盖
黄南化工钢管、
西宁3PE方管、
海东薄壁方管、
玉树焊管管材等。
直缝管热扩管海量库存_
钢兴钢管(果洛市分公司),固定电话:
【17768165506】,移动电话:
【17768165506】,联系人:
刘学成,青海省果洛市久治县智青松多镇沙科村产业片区久治县生态创业孵化产业园10幢。 青海省,果洛藏族自治州 果洛藏族自治州是青海的8个地级行政区之一,州驻地玛沁县,位于中国青海省的东南部,东临甘南州和黄南州,南接阿坝自治州和甘孜州,西与玉树州毗连,北和海西州、海南州接壤;地处安多康巴文化的结合处,是丝绸之路河南道和唐蕃古道的重要组成部分,是中国格萨尔文化之乡,是青藏高原自然、人文资源的典型缩影。根据第七次人口普查数据,截至2020年11月1日零时,果洛藏族自治州常住人口为215573人。
想知道直缝管热扩管海量库存产品的独特魅力吗?视频里的产品介绍,比文字更有说服力,一看便知!
以下是:青海果洛直缝管热扩管海量库存的图文介绍
钢兴钢管(果洛市分公司)
钢兴钢管(果洛市分公司)是一家主要生产 青海果洛就近热轧方管、青海果洛三层防腐方管的大型企业。多年来凭借雄厚的技术实力,优质成熟的产品,完善的服务体系,取得了迅猛的发展,钢兴钢管(果洛市分公司)将充分发挥自身优势,秉承“科技领先,服务市场,诚信待人,追求”的宗旨和“产 品就是人品”的企业理念,不断进行技术创新、设备创新、服务创新、和管理方式创新来继续研发出更多满足未来发展需要的产品,推动我们 青海果洛本地附近不锈钢厚壁管、果洛冷拔钢管、果洛不锈钢衬塑管事业的发展。


钢管焊缝检查工作及形成焊缝缺陷原因
1、焊缝检查
焊接工序完成后,要检查焊缝的外观,一般来说,钢管焊缝的表面应该是光滑的,不得有裂纹,此外,焊缝的融合状况也是检验焊缝的一个标准,如果焊缝上有气孔、夹渣等,则证明焊缝的融合状况不理想,即焊缝存在缺陷。
2、焊缝缺陷形成原因分析
焊缝缺陷的形成原因有很多方面,主要有: ,焊接时,未将两个工件焊透,这很大程度上时由于焊接物表面有杂质,或者是焊接物开日太大以及焊接的速度过快等原因形成的。第二,气孔,焊接时的速度和电流大小都对气孔的形成有影响,焊条没有摆正方位也会造成焊接气孔的产生。第三,在焊缝中,如果存在一些化学杂质如磷、硫等,会形成焊缝,并且,焊接时热力太过几种,焊接完成后冷却过快都会造成工艺缺陷。


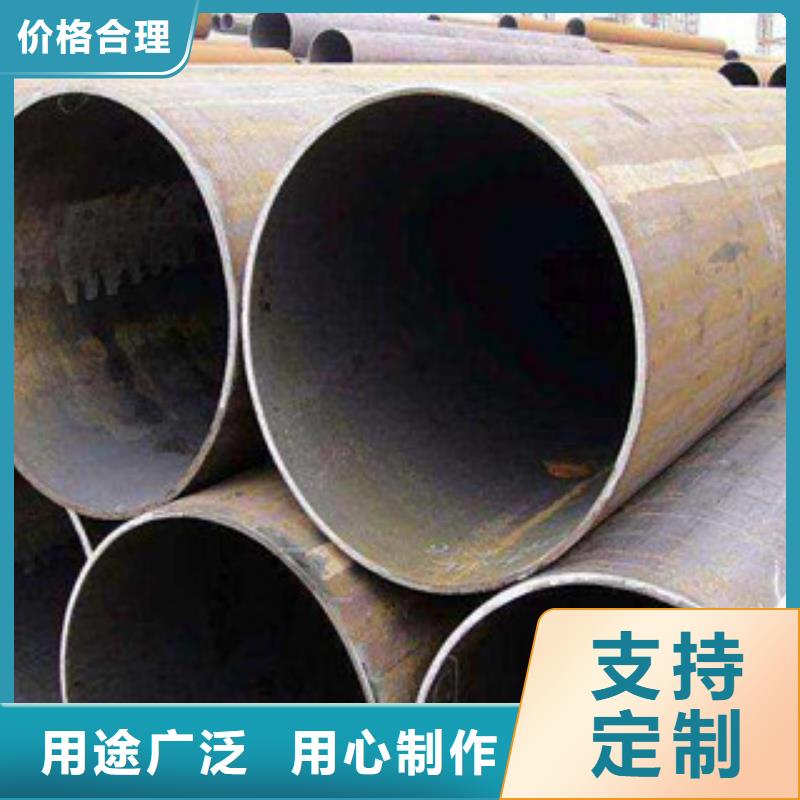
UOE法是生产大直径直缝焊管的主要方法。是以热轧厚钢板为原料,经过刨边、开坡口和预弯边等预处理工序后,依次进入U成型压力机和0成型压力机压制成管筒,经焊接后,对焊接管坯进行扩径的一种工艺。至今世界上已有这种成型焊管机组40多套。UOE制管法的O成型压力机吨位由20世纪50年代的18000t(180MN)发展到现在的60000t(600 MN)。随着压力机吨位的提高,UOE焊管也向大直径、大壁厚和高强度方向发展。我国有数家企业已建成UOE生产线,研制出具有国际先进水平的大直径高钢级的管线用钢管,满足国内管线建设的需要。但是UOE成型设备造价大,设备较多,维护量大。且在圆周方向用1%以下的压缩量制管时,边缘部分容易残留有直线段,得不到良好的管形。


埋弧直缝焊接钢管的自动超声探伤工艺流程及程控方案?
LSAW直缝焊接钢管自动超声检测工艺流程的主要程序包括:系统启动、焊管上料、焊管传送、焊管转动、焊管夹紧定位、焊缝探伤、喷标、焊管夹具松开、焊管分选、焊管出料等内容。具体过程如下:系统启动:按下启动按钮后。探伤系统电源通;若电源电压检测正常,则开始进行焊管上料:若电压检测不正常,报警器发出报警号并断掉电源。焊管定位:压力传感器检测到焊管经上料系统到达传送轨道后。开始送进焊管;焊管触碰到管前端行程开关后,钢管送进停止;钢管转动,使焊缝处于12钟点位置;然后焊管夹具夹紧钢管,若压力传感器在规定时间内检测到夹紧力达到预定值。则进行下一工序;若在规定时间内夹紧力不能达标。则夹持检测报警系统启动,开始发出报警号。这时应按下急停按钮,检查焊管夹持机构。焊缝探伤:当焊管夹紧检测正常后.耦合剂开始喷出,超声检测探头下压与焊管管体接触,焊管工进并开始探伤;若焊缝有缺陷存在,则焊管停止工进,探头抬起,喷标识;之后探头再次下压,钢管工进、探伤,直到焊管末端与管末端行程开关触碰后停止工进,耦合剂停止喷洒,探头抬起并复位。之后焊管快进,到达焊管分选机构。焊管分选:焊管停止快进,焊管夹具松开;光电传感器检测焊管是否有缺陷标识。若有缺陷标识号输入,则将焊管向前传送至伤管出口;若无缺陷标识号输入,则钢管直接出料至合格焊管出口。至此,一个流程结束,开始下一个循环。

在青海省果洛市采购直缝管热扩管海量库存请认准钢兴钢管(果洛市分公司),品质保证让您买得放心,用得安心,厂家直销,减少中间环节,让您购买到更加实惠、更加可靠的产品。(联系人:刘学成-【17768165506】)。